

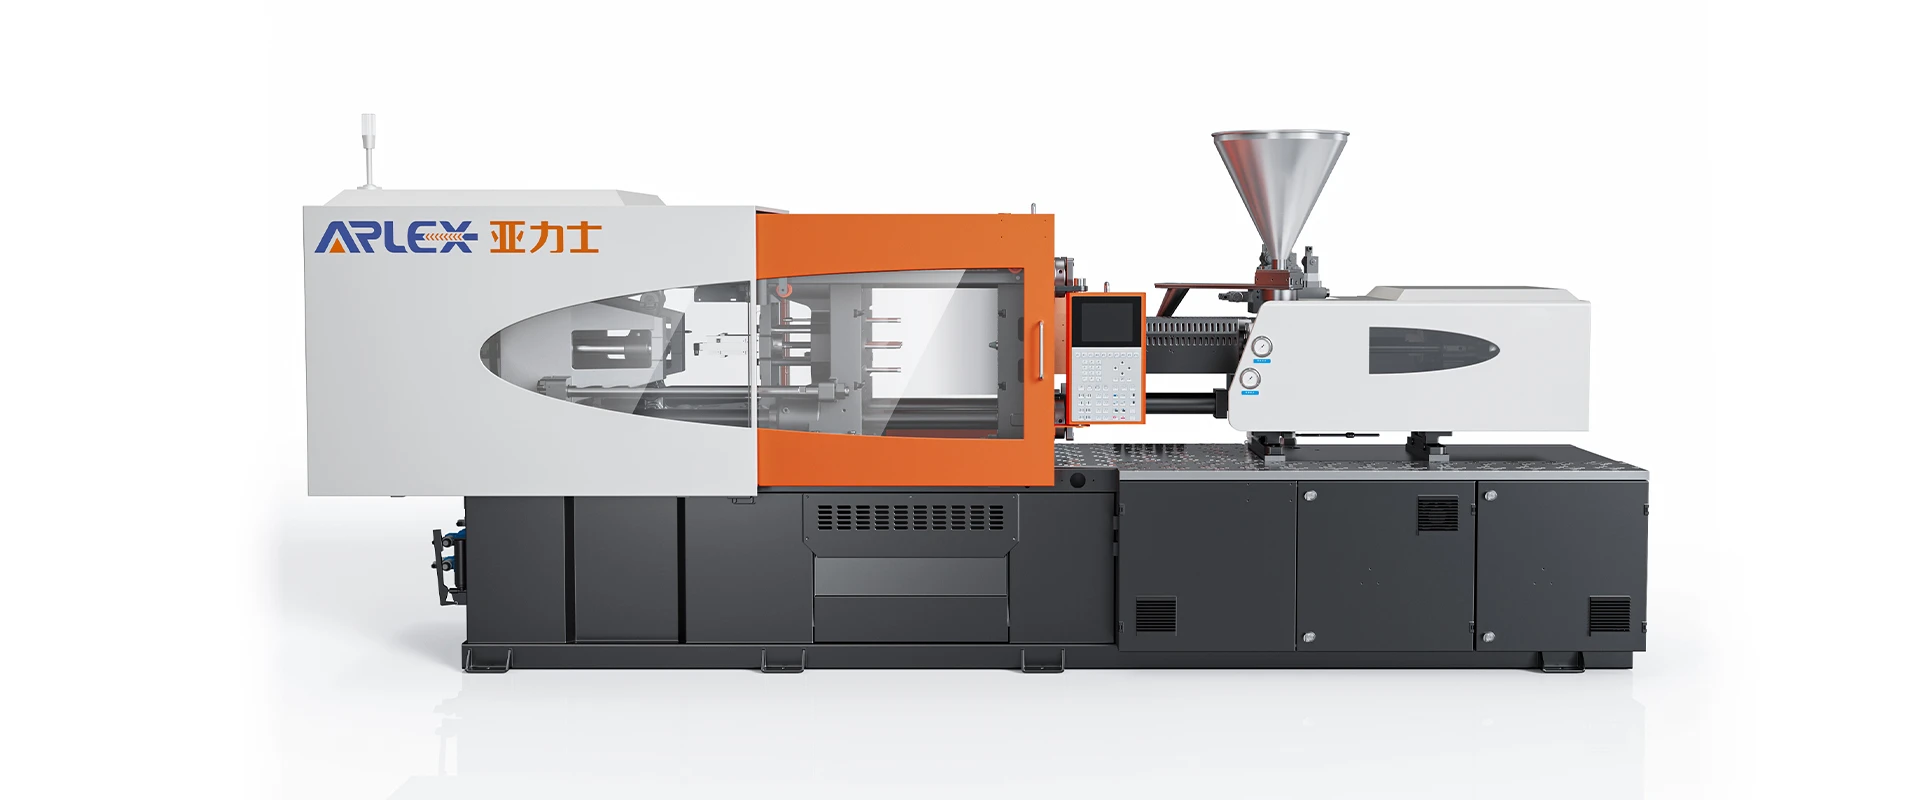


Máy ép phun khung quang
Máy ép phun khung quang
Giải pháp ép phun chính xác cho gọng kính mắt nhựa và linh kiện kính mắt
Khung quang học không chỉ đơn giản là những bộ phận bằng nhựa thông thường. Khung có thể kết hợp các phần mỏng, biên dạng cong, các chi tiết đẹp và bề mặt thẩm mỹ dễ nhìn thấy trong một bộ phận đúc. Những thay đổi nhỏ trong quá trình làm đầy, kẹp, làm mát hoặc căn chỉnh khuôn có thể dẫn đến hiện tượng chớp cháy, vết chảy, đường hàn, cong vênh hoặc chênh lệch kích thước có thể nhìn thấy được sau khi lắp ráp.
Máy ép phun khung quang ARLEX được thiết kế đặc biệt dành cho các nhà sản xuất yêu cầu độ ổn định kích thước cực cao, độ chính xác lặp lại cao và độ hoàn thiện bề mặt thẩm mỹ hoàn hảo cho khung quang học bằng nhựa, càng kính và các thành phần kính mắt chính xác.


Các tính năng kỹ thuật chính để sản xuất kính mắt chính xác

1. Cấu hình áp suất và vận tốc phun cực kỳ chính xác
Để đạt được các phần khung tường mỏng-không có-không có khuyết tật đòi hỏi động lực tiêm phản ứng-cao và các điểm chuyển đổi chính xác.
Kiểm soát tiêm nhiều giai đoạn:Tốc độ phun lên tới 10 giai đoạn và định hình áp suất sẽ ngăn ngừa các dấu vết căng thẳng gần cổng và các cú đánh ngắn ở các cạnh khung mỏng.
Độ lặp lại cao:Độ chính xác của việc kiểm soát vị trí tiêm trong phạm vi ±0,01 mm đảm bảo cú đánh nhất quán-với- trọng lượng cú đánh, giảm sự khác biệt về kích thước khung hình.
Đúc ứng suất-thấp:Điều khiển-áp suất ngược và tốc độ trục vít chính xác bảo vệ các polyme nhạy cảm (chẳng hạn như TR90 hoặc PC) khỏi sự suy giảm nhiệt và suy thoái do cắt trong quá trình hóa dẻo.
2. Hệ thống kẹp có độ cứng cao-cho các đường phân chia flash bằng không-
Tia chớp dọc theo các đường phân khuôn dẫn đến chi phí đánh bóng và làm mờ thủ công cao. Hệ thống kẹp ARLEX có độ cứng trục lăn được thiết kế để phân bổ lực kẹp đều trên toàn bộ bề mặt khuôn.
Độ cứng trục lăn được tối ưu hóa:Giảm thiểu độ lệch của trục lăn dưới áp suất phun cao, ngăn ngừa các khe hở vi-trên đường phân chia.
Bảo vệ khuôn áp suất thấp-:Lớp bảo vệ khuôn mẫu siêu nhạy-bảo vệ các chi tiết chèn, thanh trượt và chốt lõi mịn phức tạp khỏi hư hỏng trong quá trình đóng.
Cà vạt cân bằng-Tải thanh:Đảm bảo ứng suất kẹp đồng đều trên các khuôn kính mắt nhiều{0}}khoang.
3. Vật liệu-Các cụm vít và thùng cụ thể
Nhựa kỹ thuật kính mắt phản ứng khác nhau với nhiệt, lực cắt và độ ẩm. ARLEX cung cấp các dạng hình học vít chuyên dụng được thiết kế cho các loại nhựa quang học cụ thể:
Polycarbonate (PC):Hình dạng vít có khả năng chống mài mòn,-cắt thấp,{1}}chuyên dụng giúp ngăn ngừa hiện tượng ố vàng, đốm đen và biến dạng quang học.
Polyamid/Nylon (PA12, PA66):Tỷ lệ nén được tối ưu hóa đảm bảo sự nóng chảy đồng nhất mà không bị suy giảm nhiệt. (Lưu ý: Cần phải sấy nhựa đúng cách đến độ ẩm dưới 0,05% trước khi xử lý).
TR90 (Nhựa nhớ):Quản lý nhiệt chính xác ngăn chặn sự xuống cấp của vật liệu trong khi vẫn duy trì tính linh hoạt và độ bền va đập.
Hỗn hợp PMMA / ABS / Kỹ thuật:Rào chắn tùy chỉnh hoặc thiết kế vít trộn để đảm bảo phân tán màu đồng đều.
4. Kiểm soát nhiệt độ thùng chính xác đa vùng-
Tính thẩm mỹ của bề mặt yêu cầu tính nhất quán về nhiệt độ-tan chảy nghiêm ngặt. Máy ARLEX có các mô-đun nhiệt độ đa vùng PID-độc lập với độ chính xác ±1 độ dọc theo thùng, ngăn chặn hiện tượng quá nhiệt cục bộ và thoái hóa nhựa.
5. Hệ thống dẫn động thủy lực-Hiệu suất cao-
Được trang bị động cơ servo cao cấp và bơm bánh răng bên trong (Sumitomo/Eckerle), hệ thống truyền động ARLEX cung cấp năng lượng theo yêu cầu.
Tiết kiệm năng lượng:Giảm mức tiêu thụ năng lượng từ 30% đến 60% so với hệ thống bơm dịch chuyển cố định{2}}truyền thống, tùy thuộc vào thời gian chu kỳ và thông số làm mát.
Phản ứng thủy lực tỷ lệ:Đảm bảo chuyển động trơn tru, không bị rung-trong quá trình mở khuôn, đẩy khuôn và kéo lõi.

Thông số kỹ thuật
|
tham số |
Phạm vi cấu hình / Cơ sở lựa chọn |
|
Loại máy |
Máy ép phun khung quang chính xác |
|
Ứng dụng mục tiêu |
Gọng Kính, Gọng Kính, Gọng Kính Chống Nắng, Linh Kiện Kính Mắt Chính Xác |
|
Lực kẹp |
Được cấu hình dựa trên diện tích bộ phận được chiếu, độ nhớt của vật liệu và số lượng khoang |
|
Khối lượng bắn / Trọng lượng |
Có kích thước phù hợp với 30%–70% tổng công suất thùng để có thời gian lưu trữ nóng chảy tối ưu |
|
Đường kính trục vít |
Tùy chọn A / B / C cho mỗi kiểu máy, được chọn theo độ nhạy cắt nhựa |
|
Kiểm soát nhiệt độ |
Điều khiển nhiều vùng PID (độ chính xác ± 1 độ) |
|
Hồ sơ tiêm |
Hệ thống phản hồi khép kín nhiều giai đoạn-vòng lặp/cao{2}} |
|
Kích thước trục lăn |
Được thiết kế cho khuôn khung quang học có nhiều khoang và đường ống dẫn nóng |
|
Hệ thống phóng |
Phóng thủy lực/cơ khí đa{0}}điểm với khả năng định hình tốc độ và lực |
|
Hệ thống truyền động |
Hệ thống thủy lực-Servo nâng cao (các bộ phận Sumitomo / Eckerle / Rexroth) |
|
Hệ thống điều khiển |
Bộ điều khiển công nghiệp Techmation / Gefran chuyên nghiệp với HMI đa ngôn ngữ |
Khiếm khuyết về kính mắt so với giải pháp máy ARLEX
|
Khiếm khuyết khuôn |
Nguyên nhân gốc rễ phổ biến |
Giải pháp máy & quy trình ARLEX |
|
Flash trên đường chia tay |
Lực kẹp không đủ, trục lăn bị lệch |
Thiết kế trục lăn có độ cứng-cao và khả năng kiểm soát độ căng của thanh giằng cân bằng- |
|
Đường hàn / Dấu dòng chảy |
Tốc độ phun thấp, mặt trước dòng chảy không đều |
Lập hồ sơ tiêm tốc độ cao-nhiều giai đoạn và kiểm soát nhiệt độ chính xác |
|
Cảnh quay ngắn (Phần chưa được lấp đầy) |
Áp suất làm đầy không đủ, nóng chảy |
Kiểm soát phun áp suất cao-và hệ thống sưởi thùng chính xác đa vùng- |
|
Dấu chìm & cong vênh |
Áp suất giữ kém, làm mát không đều |
Kiểm soát áp suất giữ vòng lặp khép kín và độ chính xác về thời gian động |
|
Đốm đen / Suy thoái |
Cắt quá nhiệt, có điểm chết trong thùng |
Vật liệu-có cấu hình vít cắt thấp{1}}chuyên dụng và thành thùng bên trong được đánh bóng |
|
Màu sắc không nhất quán |
Phân tán màu không đủ trong vít |
Cấu hình vít trộn tùy chỉnh được thiết kế để trộn masterbatch |

Khung quang học không phải là bộ phận nhựa công nghiệp tiêu chuẩn. Một khung duy nhất bao gồm các phần siêu mỏng, các đường cong phức tạp, hình học bản lề tinh xảo và bề mặt thẩm mỹ dễ nhìn thấy. Những biến động nhỏ trong quá trình về nhiệt độ nóng chảy, khả năng lấp đầy khoang hoặc lực kẹp trực tiếp dẫn đến các khuyết tật có thể nhìn thấy như tia lửa, đường dòng, vết hàn hoặc cong vênh sau{3}}lắp ráp.
Việc chọn máy ép phun chỉ dựa vào trọng tải kẹp danh nghĩa thường dẫn đến tỷ lệ phế liệu cao. ARLEX sử dụng phương pháp tiếp cận dựa trên ứng dụng,-đầu tiên, dựa trên ứng dụng: chúng tôi kết hợp động học máy, thiết kế trục vít, động lực phun và lực kẹp trực tiếp với các mục tiêu về nhựa, hình dạng khuôn và sản lượng sản xuất cụ thể của bạn.
[ Cấu hình khung và cấp nhựa của bạn ]
│
▼
[ Hình học khuôn & Bố trí khoang ]
│
▼
[ Lựa chọn vít và thùng chính xác ]
│
▼
[ Máy ARLEX đã được định cấu hình ]
Tìm nguồn cung ứng linh kiện cấp cao cấp
Để đảm bảo hoạt động công nghiệp liên tục 24/7 không bị gián đoạn, ARLEX tích hợp các thành phần đã được xác minh từ các nhà lãnh đạo ngành toàn cầu:
Hệ thống điều khiển:Techmation / Gefran (Kiểm soát quy trình chính xác và quản lý thông số trực quan)
Van thủy lực:Bosch Rexroth / Yuken (Phản hồi nhanh, độ lặp lại cao)
Hệ thống bơm:Sumitomo/Eckerle (Tiếng ồn thấp, hiệu suất cao, áp suất đầu ra ổn định)
Hệ thống điện:Schneider Electric (-bảo vệ và độ tin cậy cấp công nghiệp)
Vòng bi tuyến tính & ray dẫn hướng:NSK/THK (Chuyển động êm ái, ma sát tối thiểu)
Con dấu thủy lực:Hallite / NOK (Khả năng chống mài mòn áp suất-cao, không rò rỉ)
Danh sách kiểm tra lựa chọn và báo giá máy
Để nhận được đề xuất máy chính xác và báo giá tùy chỉnh, vui lòng chuẩn bị các thông số sau cho kỹ sư ứng dụng của chúng tôi:
Thông tin một phần
- Bản vẽ khung/thành phần 2D hoặc 3D (định dạng BƯỚC/IGES)
- Sự thay đổi trọng lượng từng bộ phận và độ dày thành
- Loại nhựa và nhãn hiệu/cấp chính xác (ví dụ: EMS TR90, Covestro PC)
- Yêu cầu về độ hoàn thiện mỹ phẩm bề mặt (ví dụ: quang học rõ ràng, độ bóng cao, sơn)
Thông tin khuôn mẫu
- Kích thước khuôn (Rộng * Dài * Cao) và tổng trọng lượng khuôn
- Số lượng khoang (ví dụ: 1+1, 2, 4)
- Chi tiết hệ thống Runner (Cổng van Á hậu lạnh / Cổng van Á hậu nóng)
- Yêu cầu về khoảng cách thanh buộc-
Yêu cầu đầu ra và tự động hóa
- Mục tiêu khối lượng sản xuất hàng tháng hoặc hàng năm
- Phương pháp lấy-ưa thích (Robot điều khiển bằng tay / 3 trục)
- Thông số kỹ thuật nguồn điện của nhà máy địa phương (ví dụ: 380V / 50Hz / 3Phase)

Câu hỏi thường gặp